Artykuł sponsorowany
Co niszczy czytelność oznaczeń na metalowych częściach po obróbce i eksploatacji
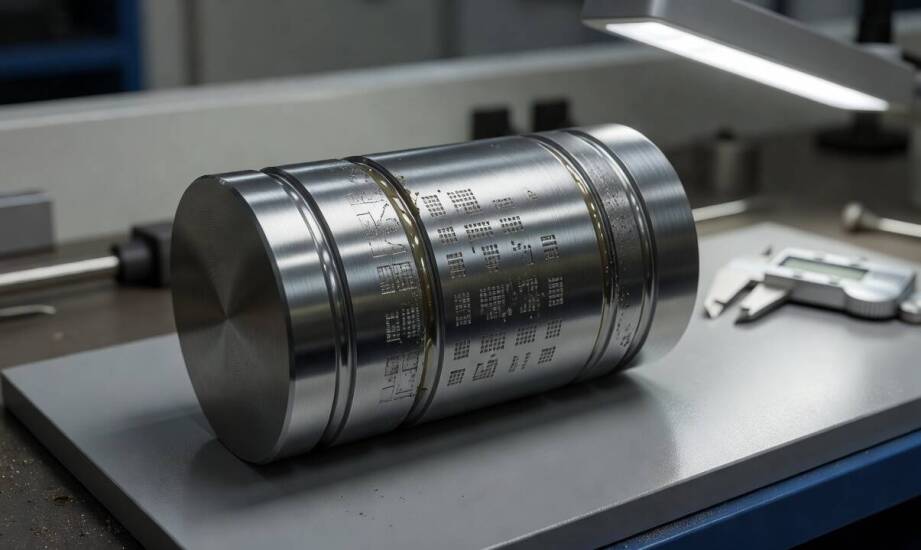
Część metalowa opuszczająca stanowisko znakowania z wyraźnym numerem seryjnym i kodem Data Matrix często wygląda perfekcyjnie. Kilka godzin później ten sam detal trafia do rygorystycznego procesu lakierowania proszkowego lub obróbki cieplnej. Po utwardzeniu powłoki w piecu pierwotne oznaczenie powierzchniowe nierzadko staje się całkowicie niewidoczne, a próba odczytu skanerem kończy się błędem. Sytuacja ta doskonale obrazuje kluczowy problem w przemyśle. Widoczność znaku tuż po aplikacji nie gwarantuje jego użyteczności w finalnym wyrobie.
Trwałość oznaczenia zależy od kolejnych operacji technologicznych
Oznaczenie naniesione na obrabiany detal musi przetrwać nie tylko moment aplikacji na hali produkcyjnej. Czeka je trudny sprawdzian podczas całego łańcucha dalszych procesów przetwórczych. Lakierowanie, trawienie chemiczne, śrutowanie czy montaż mechaniczny generują agresywne warunki niszczące lub zakrywające płytki ślad. Przemysłowa znakowarka do metalu nie pracuje w próżni technologicznej. Proces jej doboru musi więc uwzględniać kolejne etapy wędrówki detalu po fabryce. W inżynierii produkcji ocena technologii zaczyna się od analizy końcowego etapu obróbki. Sam wygląd elementu tuż po nałożeniu kodu schodzi na drugi plan.
Poszczególne metody różnią się fizycznym sposobem oddziaływania na strukturę materiału podstawowego. Ślad powierzchniowy powstaje poprzez lokalną zmianę odcienia lub naniesienie zewnętrznej warstwy kontrastowej. Taki nadruk łatwo ulega rozpuszczeniu przez kwasowe środki czyszczące lub bezpowrotnie znika pod grubą warstwą farby. Z kolei wgłębny ślad mikropunktowy pojawia się dzięki miejscowemu odkształceniu plastycznemu metalu uderzającą, stalową igłą. Mechanizm ten tworzy precyzyjne zagłębienia w surowcu. Pozostają one czytelne dla kamer wizyjnych nawet po późniejszym intensywnym szlifowaniu czy nakładaniu cienkich powłok galwanicznych. Mechaniczny ślad żłobiony gwarantuje powstanie ciągłej rysy o dużej głębokości. Pozwala to przetrwać znakom najbardziej agresywną obróbkę skrawaniem. Rozwiązania bezdotykowe dają jeszcze inne możliwości pracy. Głowica laserowa wykonuje odporne na rdzę wyżarzanie strukturalne lub precyzyjne grawerowanie bez siłowego kontaktu z detalem. Sprawdza się to znakomicie przy cienkościennych odlewach lub precyzyjnie skalibrowanych wałkach silnikowych.
Warunki eksploatacji i wymagania branżowe
W docelowym środowisku operacyjnym kody matrycowe stale opierają się niszczącym czynnikom fizycznym oraz chemicznym. Wiele maszyn naraża opisane części na ciągłe wibracje, tarcia i uderzenia. Mikrowstrząsy powodują powolne ścieranie zewnętrznych krawędzi wytłoczonych znaków. Wilgoć oraz rdza atakują wszystkie niechronione strefy stopu. Jednocześnie specjalistyczne oleje hydrauliczne i płyny trawiące skutecznie wymywają resztki powierzchniowego pigmentu z mikroszczelin. Cykliczne wahania temperatury wywołują natomiast ciągłe rozszerzanie i kurczenie się sieci krystalicznej metalu. Przy zbyt płytkim wprowadzeniu znaku te fizyczne naprężenia szybko prowadzą do pęknięć powłoki i całkowitej utraty czytelnego kontrastu.
Sektory motoryzacyjny, lotniczy i elektroniczny kładą olbrzymi nacisk na bezbłędne śledzenie drogi produktu na rynek. W ciężkiej motoryzacji wytłoczone numery identyfikacyjne części konstrukcyjnych muszą przetrwać dziesięciolecia pracy podzespołu. Wymaga się zachowania czytelności mimo skrajnych warunków drogowych, zalegającego błota i wszechobecnej soli. W przemyśle lotniczym rygorystyczne normy nadzoru technicznego wymuszają pełną identyfikowalność każdego kluczowego komponentu wraz z historią użytego stopu. Tworzy to presję na stosowanie technologii znakowania niewrażliwej na radykalne wahania ciśnienia atmosferycznego czy oblodzenie. Natomiast w nowoczesnej elektrotechnice precyzyjne kody na radiatorach oraz obudowach muszą znieść agresywne procesy lutowania falowego i kąpieli w kwasach.
Podczas audytów przemysłowych realizowanych przez inżynierów Taksi Engineering wyraźnie widać, że optymalny dobór metody zawsze wynika z analizy końcowych procesów montażu. Narzędzie grawerujące lub wybijające stanowi zaledwie jeden z pierwszych etapów powstawania użytecznej części. Ocena systemu znakowania wyłącznie na podstawie wyglądu kodu zaraz po wyjęciu detalu z uchwytu prowadzi nierzadko do potężnych problemów u ostatecznego odbiorcy. Dopiero fizyczna weryfikacja odporności śladu po przejściu przez cały ciąg obróbczy daje pewność, że odczyt maszynowy powiedzie się po latach eksploatacji.
Kategorie artykułów
Polecane artykuły

Jak różne metody parzenia wpływają na smak ziarnistej MK Cafe Premium?
Parzenie kawy ziarnistej to kluczowy element wpływający na smak i aromat napoju. W przypadku kawy ziarnistej MK Cafe Premium różne metody parzenia wydobywają różnorodne nuty smakowe oraz intensywność aromatu. Warto zwrócić uwagę na takie czynniki jak rodzaj ziaren, stopień ich zmielenia czy temperat

Jak wybrać bezpieczne akcesoria do rozszerzania diety dla dziecka?
Bezpieczne akcesoria do rozszerzania diety dla dzieci to kluczowy element w procesie nauki samodzielnego jedzenia. Wybór odpowiednich produktów, które są nie tylko funkcjonalne, ale przede wszystkim bezpieczne dla zdrowia malucha, jest niezwykle istotny. Warto zwrócić uwagę na akcesoria wykonane z s